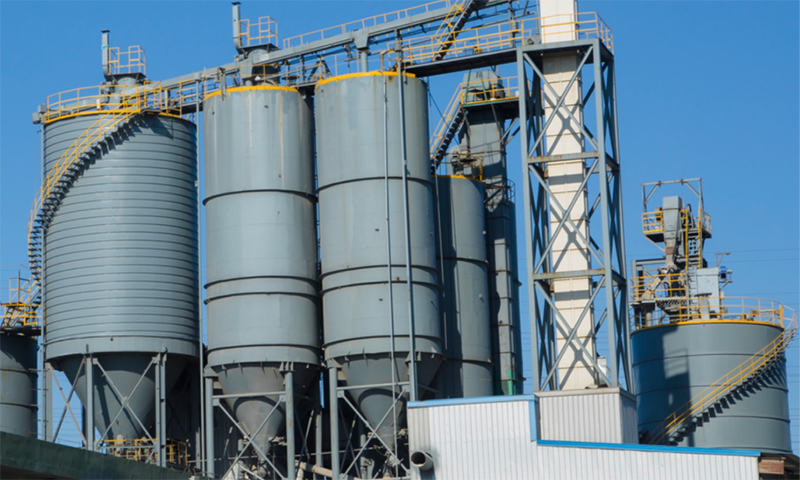


un Línea de producción de bloques AAC no es una colección de máquinas independientes. Es un proceso integrado en el que la finura de molienda, la precisión de dosificación, la temperatura de vertido, la tolerancia de corte y las curvas de autoclave deben trabajar juntas. Una debilidad en cualquier etapa se propaga a través de toda la línea y se manifiesta como variación de densidad, agrietamiento o rechazo dimensional. Este artículo sigue la cadena técnica completa, desde la preparación de la materia prima hasta el manejo del producto terminado, y finaliza con una práctica lista de verificación de evaluación de proveedores para compradores que necesitan comparar las propuestas de plantas de bloques AAC en términos de sustancia de ingeniería en lugar de solo precio.
¿Qué diferencia una línea de producción de bloques AAC de la fabricación de bloques convencionales?
La producción de bloques de hormigón convencional se basa en la vibración y la compactación para densificar una mezcla ligada con cemento. El hormigón celular esterilizado en autoclave sigue una ruta física y química diferente. El volumen del bloque terminado se crea mediante una reacción de formación de gas dentro de la mezcla, y la resistencia final se desarrolla en un recipiente a presión en lugar de mediante una simple hidratación a temperatura ambiente.
Dos mecanismos definitorios
- Espuma de gas: un aluminum-based agent reacts in an alkaline slurry and generates gas bubbles that expand the mix into a porous green body.
- Curado en autoclave: El cuerpo verde cortado se cura bajo presión de vapor saturado, donde se forman hidratos de silicato de calcio que le dan al material su resistencia cristalina final.
Ventajas materiales resultantes
- La densidad seca suele estar entre 400 y 800 kg/m3, lo que reduce la carga muerta estructural.
- Conductividad térmica sustancialmente menor que la del hormigón denso, lo que mejora el rendimiento energético del edificio.
- Utilización de alto volumen de subproductos industriales como cenizas volantes, escorias y relaves mineros.
Estas ventajas sólo se obtienen cuando la línea de producción de bloques AAC está diseñada como un sistema sincronizado. Un autoclave de alta calidad no puede compensar una mala disciplina en el procesamiento de lotes, y un sistema de corte preciso no puede rescatar un cuerpo verde que se vertió a una temperatura incorrecta.
Etapa 1: Preparación de la materia prima como base de la calidad
La calidad en una línea de producción de AAC se determina incluso antes de llenar el mezclador. La distribución del tamaño de las partículas, la actividad química y la consistencia de la dosificación en esta etapa establecen el techo para todo lo que sigue.
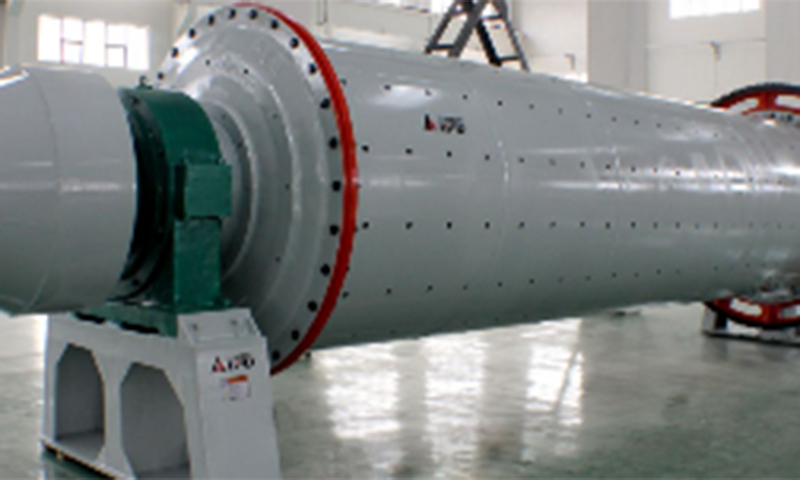
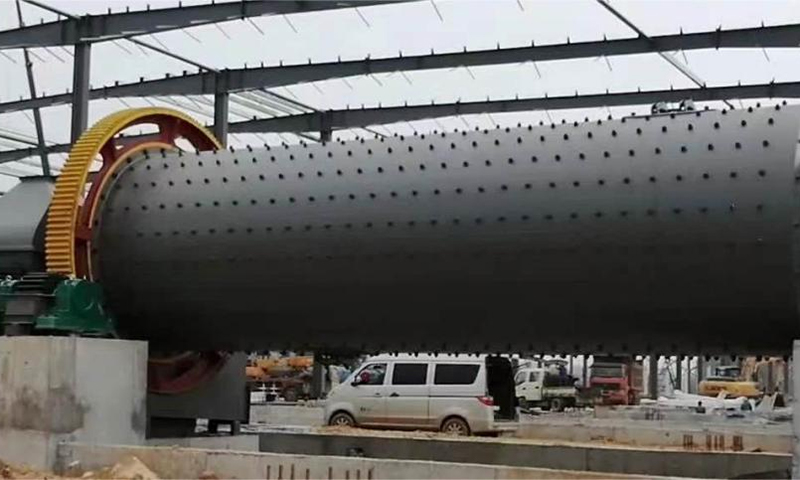
Molienda de material silíceo
Las cenizas volantes o la arena proporcionan la fuente de sílice. La finura de molienda afecta directamente la reactividad de la mezcla y el desarrollo de resistencia final.
- Finura objetivo: malla 200 a 300.
- Residuo en el tamiz: menos del 15 por ciento.
- El consumo de energía del molino de bolas es un costo operativo importante y debe evaluarse en función de los objetivos de rendimiento y finura.
Preparación del material de calcio
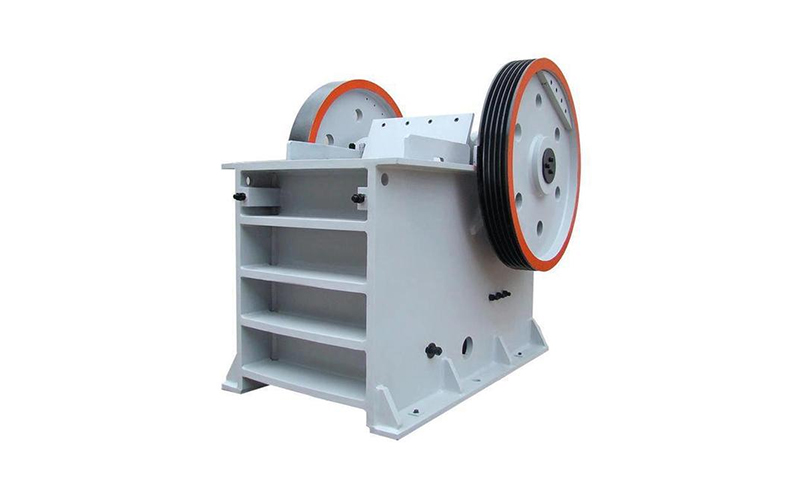
La cal viva se tritura y se muele hasta obtener un polvo activo y consistente. El contenido de CaO debe controlarse al 85 por ciento o más. Las variaciones en la actividad de la cal cambian la ventana de formación de espuma y provocan fluctuaciones de densidad en todo el lote de producción.
Dosificación de agente de aluminio
El agente espumante a base de aluminio se utiliza en cantidades muy pequeñas, pero la precisión de su dosificación es fundamental. Una desviación de más o menos 0,1 por ciento puede mover la densidad final fuera de las especificaciones. En una planta de bloques de AAC bien diseñada, el circuito de dosificación de aluminio está aislado, controlado por temperatura y verificado mediante retroalimentación de peso.
Eliminación de hierro y manipulación de materiales
La separación magnética con una tasa de eliminación del 99 por ciento protege los molinos, las bombas y los cables de corte de los desechos metálicos. La alimentación inconsistente desde el patio de materia prima crea errores de procesamiento de lotes posteriores que ningún sistema de control puede corregir por completo.
Etapa 2: Dosificación y mezcla bajo disciplina de precisión
El procesamiento por lotes es donde el diseño teórico de la mezcla se encuentra con el comportamiento real del material. Pequeños errores en el pesaje o en la secuenciación producen grandes errores en el producto final. Una línea de producción de bloques AAC disciplinada trata el procesamiento por lotes como un proceso controlado, no como una operación de carga manual.
Pesaje automático controlado por PLC
Las modernas líneas de producción de AAC utilizan sistemas de pesaje controlados por PLC con un estándar de precisión de más o menos 0,3 por ciento. Esto se aplica al material de sílice, cal, cemento, yeso, agente de aluminio y agua. Cada báscula debe tener registros de calibración independientes y compensación automática por la acumulación de material.
Control de temperatura de lodo
La temperatura de vertido normalmente se controla entre 40 y 45 grados Celsius. Esta gama apoya la formación uniforme de gas y un comportamiento de fraguado consistente. Si la lechada está demasiado fría, la formación de espuma es lenta y desigual. Si hace demasiado calor, la mezcla puede fraguar antes de que se complete la reacción del gas.
Tiempo de mezcla y uniformidad
El tiempo de mezclado debe ser lo suficientemente largo para dispersar uniformemente el agente de aluminio, pero no tanto como para que la reacción comience dentro del mezclador. En la práctica, el ciclo de mezclado está definido por la reactividad de la cal y el volumen de la tanda.
Consecuencias de la disciplina de lotes flexibles
- La variación de densidad entre lotes aumenta.
- Las tasas de rechazo aumentan en las etapas de corte y autoclave.
- Los tiempos de los ciclos del autoclave se vuelven inconsistentes, desperdiciando vapor.
Un error de dosificación de unas pocas décimas de porcentaje en el agente de aluminio puede traducirse en un cambio de densidad que afecte el rendimiento estructural y térmico de todo el lote de producción.
Etapa 3: Variables de vertido, formación de espuma y precurado que deciden el resultado
Después de mezclar, la suspensión se vierte en moldes donde se produce la reacción de formación de espuma y el fraguado inicial. Esta es una etapa urgente con ventanas operativas estrechas.
La reacción de formación de espuma
El agente de aluminio reacciona en la suspensión alcalina y genera burbujas de gas. Estas burbujas expanden la mezcla hasta varias veces su volumen original y crean la estructura porosa que define el hormigón celular esterilizado en autoclave. La velocidad de reacción depende de la temperatura, la alcalinidad y la finura del agente de aluminio.
Ventana de tiempo de precurado
El cuerpo verde debe alcanzar una dureza suficiente antes de poder ser desmoldado y cortado. La ventana de precurado es un equilibrio:
- Si el cuerpo se desmolda demasiado pronto, carece de fuerza y se colapsa o se deforma.
- Si se desmolda demasiado tarde, el cuerpo se vuelve demasiado duro y puede bloquear o sobrecargar la estación de corte.
Temperatura ambiente y humedad
La temperatura del taller y la humedad relativa afectan el secado de la superficie y el desarrollo de la dureza. En climas fríos, las salas de precurado pueden requerir calefacción. En condiciones cálidas y secas, la pérdida de humedad de la superficie puede causar formación de costras que interfieren con la calidad del corte.
Puntos de control prácticos
- Registre la temperatura de vertido de cada molde.
- Controle la altura de elevación de la mezcla espumosa.
- Utilice una prueba de penetración o una sonda de dureza antes de desmoldar.
- Mantenga un entorno de precurado estable en lugar de confiar en el criterio del operador.
Etapa 4: Precisión de corte que determina el rendimiento
El corte convierte el gran cuerpo verde en bloques de dimensiones finales. La precisión de esta etapa afecta directamente el rendimiento del material, la eficiencia de carga del autoclave y la cantidad de residuos reciclables.
Corte longitudinal y transversal
Las modernas líneas de producción de bloques AAC utilizan una combinación de corte longitudinal y transversal. El cuerpo verde pasa primero por un corte de alambre vertical y luego por un corte de alambre horizontal. Cada eje debe controlarse de forma independiente para que las tolerancias dimensionales se mantengan dentro de más o menos 1 milímetro.
Gestión de cables de corte
La tensión del cable, el desgaste y los intervalos de reemplazo son críticos. Un alambre desgastado produce cortes más anchos, aumenta el desperdicio y puede dejar superficies rugosas. El reemplazo programado basado en el volumen de producción es más confiable que el reemplazo basado únicamente en una inspección visual.
Recuperación de Residuos
El corte genera residuos verdes que pueden devolverse a la mezcladora. Un sistema de recuperación bien diseñado puede reutilizar hasta el 95 por ciento de este material, reduciendo el consumo de materia prima y los costos de eliminación.
| Parámetro | Objetivo | Impacto de la desviación |
|---|---|---|
| Tolerancia de corte | más o menos 1 mm | Rechazo dimensional, mal ajuste de la junta |
| Reemplazo de alambre | Basado en el volumen | Superficie rugosa, mayor pérdida de corte |
| Recuperación de residuos | Hasta el 95 por ciento | Mayor costo de materia prima |
Etapa 5: Curado en Autoclave y Transformación Final
El curado en autoclave es la etapa en la que el cuerpo verde se convierte en un producto AAC terminado. El perfil de presión y temperatura determina la estructura cristalina, la resistencia y la estabilidad dimensional.
Curva de presión y temperatura
Las condiciones típicas de esterilización en autoclave son una presión de vapor saturado de 1,2 MPa y aproximadamente 188 grados Celsius. El ciclo tiene tres fases:
- Aumento de presión: Aumento gradual para evitar choques térmicos y grietas.
- Presión constante: El período durante el cual se forman los hidratos de silicato de calcio y se desarrolla la fuerza.
- Liberación de presión: Reducción controlada para evitar una rápida expansión y estrés interno.
Optimización energética
El consumo de vapor es uno de los mayores costes operativos en una línea de producción de hormigón celular esterilizado en autoclave. Los intercambiadores de calor que recuperan el vapor residual pueden devolver hasta el 70 por ciento de la energía al siguiente ciclo, lo que reduce la carga de la caldera y el costo energético general.
Defectos comunes de los autoclaves
- Agrietamiento debido a un aumento de presión demasiado rápido.
- Desarrollo incompleto de la fuerza debido a un tiempo insuficiente de presión constante.
- Daño en la superficie por liberación rápida de presión.
Etapa 6: Manipulación, inspección y embalaje del producto terminado
Después de la esterilización en autoclave, el producto debe separarse, inspeccionarse y prepararse para el transporte. Un manejo brusco en esta etapa puede dañar los bordes y las esquinas, convirtiendo un producto técnicamente sólido en uno rechazado.
Separación y elevación
Debido a que los bloques de AAC se esterilizan en autoclave en tortas grandes, deben separarse en bloques individuales. Una máquina para dividir pasteles y un equipo de elevación de productos terminados trabajan juntos para separar las capas sin cargas bruscas. La sincronización de estos dos sistemas determina la calidad del borde.
Estándares de inspección
| Propiedad | Estándar típico |
|---|---|
| Fuerza compresiva | 3,5 MPa o superior |
| Densidad seca | 400 a 800 kg/m3 |
| Tolerancia dimensional | Dentro de límites especificados |
Embalaje y protección de bordes
El embalaje protege el producto durante el almacenamiento y transporte. Se deben especificar protectores de bordes, tensión de flejado y estabilidad del pallet para que el producto llegue a la obra sin astillarse. Para pedidos de exportación, es posible que también se requiera protección contra la humedad.
Cómo evaluar un proveedor de una línea de producción de bloques AAC
La evaluación de proveedores es el punto donde el contenido técnico se convierte en una decisión de compra. El objetivo no es encontrar el precio más bajo, sino identificar un proveedor cuya capacidad de ingeniería coincida con los requisitos operativos a largo plazo de la planta.
Verificación de capacidad técnica
- ¿Tiene el proveedor un equipo interno de programación de PLC?
- ¿El proveedor opera equipos de mecanizado CNC para componentes críticos?
- ¿Puede el proveedor proporcionar un diagrama de flujo del proceso completo, un esquema de control y una tabla de balance de materiales?
- ¿Tiene el proveedor experiencia con las materias primas específicas disponibles en su sitio?
Indicadores operativos clave
| Indicador | Punto de referencia |
|---|---|
| Tasa de entrega a tiempo | 97 por ciento o más |
| Tiempo de respuesta | 2 horas o menos |
| Tasa de repetición de compra | Historial de clientes recurrentes |
Documentos a Solicitar
- Diagrama de flujo del proceso con capacidad en cada etapa.
- Filosofía de control y descripción de la arquitectura del PLC.
- Tabla de balance de materiales que muestra las entradas y salidas en cada etapa.
- Perfil del ciclo del autoclave y estimación del consumo energético.
- Listado de repuestos con niveles de stock recomendados.
Solicite una cotización personalizada o descargue la hoja de especificaciones completa para comparar los requisitos de su proyecto con una propuesta técnica detallada.
Preguntas frecuentes
P1: ¿Cuál es el plazo de entrega típico para una línea de producción de bloques AAC?
El plazo de entrega para una línea completa de producción de bloques AAC suele ser de 45 a 60 días después de la aprobación del diseño, según la capacidad y el alcance de la automatización. La preparación del sitio y los trabajos de cimentación deben coordinarse en paralelo para evitar demoras.
P2: ¿Qué opciones de capacidad están disponibles para una línea de producción de bloques AAC?
Las opciones de capacidad estándar oscilan entre 50.000 y 600.000 metros cúbicos por año. La selección depende de la demanda del mercado local, la disponibilidad de materia prima y el rango de densidad del producto planificado. Las capacidades más pequeñas son adecuadas para los mercados regionales, mientras que las capacidades más grandes sirven para la distribución multirregional.
P3: ¿Cuánto cuesta una línea de producción de bloques AAC?
El costo varía según la capacidad, el nivel de automatización, el número de autoclaves y los requisitos de preparación de la materia prima. Una planta completa de bloques de AAC incluye sistemas de molienda, dosificación, vertido, corte, esterilización en autoclave y envasado. El enfoque más preciso es solicitar una cotización personalizada basada en su capacidad específica y condiciones materiales.
P4: ¿Qué materias primas se pueden utilizar en una línea de producción de AAC?
Las fuentes comunes de sílice incluyen cenizas volantes, arena de río, arena de cuarzo y relaves de minas. Las fuentes de calcio incluyen la cal viva y el cemento. El yeso se utiliza como regulador de fraguado y un agente a base de aluminio para formar espuma. El diseño de la mezcla debe adaptarse a la composición química de los materiales disponibles localmente.
P5: ¿Cuánto tiempo lleva alcanzar la producción total después de la instalación?
La puesta en marcha suele tardar varias semanas, seguida de un período de producción de prueba durante el cual se optimizan el diseño de la mezcla y el ciclo del autoclave. La mayoría de las plantas alcanzan una producción plena y estable dentro de dos o tres meses después de una puesta en marcha exitosa.
Por qué la estabilidad a largo plazo es más importante que el precio inicial
Una línea de producción de bloques AAC bien diseñada crea valor a través de una densidad constante, bajas tasas de rechazo y un consumo de energía controlado durante años de operación. El precio de compra inicial es sólo un componente del costo total de propiedad. La energía de molienda, el consumo de vapor del autoclave, la vida útil del alambre de corte y las tasas de recuperación de residuos influyen en el costo real por metro cúbico de producto terminado. Los compradores que evalúan a los proveedores en cuanto a documentación de ingeniería, capacidad del sistema de control y puntos de referencia operativos están mejor posicionados para seleccionar una línea que funcione de manera confiable después de la puesta en servicio.
Para discutir su objetivo de capacidad y las condiciones de la materia prima con un equipo de ingeniería, solicite una propuesta personalizada y una revisión de las especificaciones técnicas.